▉▎项目概况与行业痛点
陕西煤化工产业规模化集聚,煤气化工艺常态化产出大宗气化细渣,西北地区气候干燥、固废管控严苛,高黏性、高氨味气化渣处置难、减量难、资源化门槛高,成为本地煤化工企业常态化环保管控难题。
西北某大型煤化工企业(以下简称“项目方”)作为区域头部煤化工生产企业,厂区煤气化工段稳定产出工业气化渣,渣料物性贴合西北煤化工原生渣特质:物料为黑色膏状细颗粒、黏性大、自带刺激性氨气味,含水率高达60.92%,物料pH=8.0,呈弱碱性,细颗粒占比高、孔隙结合水含量高,脱水难度远超常规工业污泥。
厂区原有常规脱水工艺长期面临四大生产痛点,制约厂区固废合规闭环管控:
1. 原生渣含水率极高,含水率60.92%,物料呈膏状半流体,堆存极易产生渗滤液下渗,厂区防渗堆场占用面积大,日常环保异味管控压力大;
2. 常规压滤设备承压有限,常规板框设备最高压榨压力仅2.5MPa,仅能剥离表层游离水,无法破开细颗粒毛细结合水,脱水上限高、干化效果差,处置后渣料含水率居高不下;
3. 渣料黏性大、细颗粒多,常规压滤设备滤布极易糊孔堵塞,滤布损耗量大、人工洗布频次高,厂区人工运维、耗材维保成本居高不下;
4. 资源化利用门槛高,高含水膏状气化渣无法直接外运处置、无法对接建材、路基资源化渠道,需外加药剂调质、烘干提质,整体处置成本高、经济效益差。
▉▎项目落地工艺与设备配置
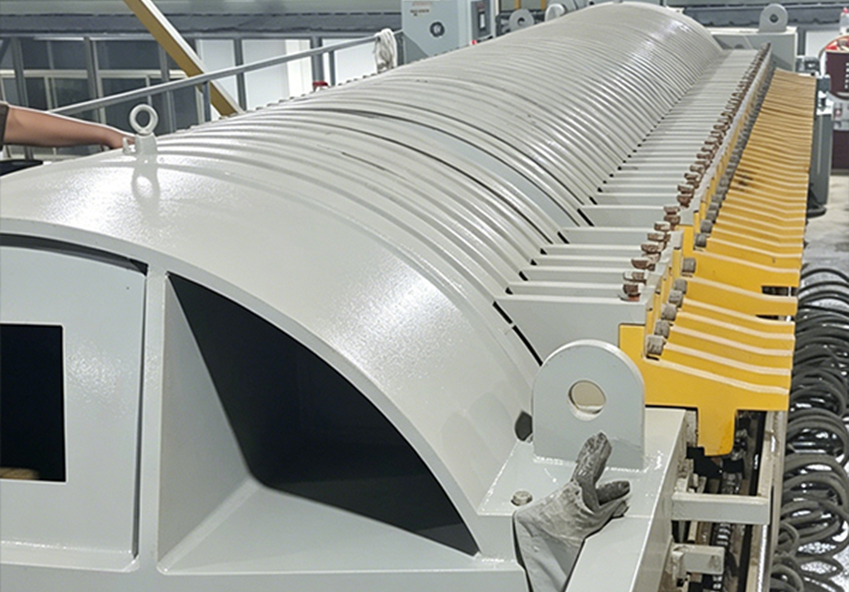
结合厂区气化渣细颗粒、高黏性、弱碱性、带氨味专属物性,项目选用金凯地智能变腔压榨机(超高压压滤机),适配厂区就地处置、规模化量产脱水需求,依托20余年固液分离研发制造实力,量身定制西北煤化工气化渣专属脱水工艺。
项目核心工艺特点:超高压压榨、零药剂调质
项目采用物理匀质进料工艺,全程零絮凝剂、零酸碱调质药剂。仅通过缓存搅拌装置对原生膏状气化渣进行物理匀质调配含水率,保障进料均匀性与稳定性。全程无化学改性,简化预处理工段,省去药剂仓储、加药设备、药剂运维全套配套设施,从源头杜绝药剂次生污染与药剂采购成本。匀质后物料通过高浓度渣浆专用入料泵密闭输送至智能变腔压榨机(超高压压滤机)。
落地设备核心技术优势:
●超高压破壁脱水:设备压榨压力可达40MPa(约400kg/cm²),远超厂区原有常规压滤机组承压上限。高压外力直接打散细颗粒絮体结构,剥离游离水、间隙水、毛细结合水,针对性破解高黏气化渣脱水难题;
●智能变腔技术:设备配备智能感应与自适应调节系统,可根据进料量、泥饼阻力实时调整压榨腔室容积与压力曲线,确保高黏物料厚层滤饼均匀压榨、成型致密;
●气动无水洗布系统:采用高压气体脉冲清洗技术,大幅减少清水消耗即可完成滤布日常再生,显著降低传统水洗滤布方式带来的废水处理负担;日常气洗为主,长期运行可辅以少量水洗,保障滤布透水通量稳定;
●长效耐腐滤布配套:定制适配pH=8.0弱碱性工况专用滤布,抗细颗粒磨损、耐弱碱腐蚀,适配厂区长期连续处置,滤布堵塞频次大幅降低,延长耗材使用寿命。
项目量产工艺流程:
厂区气化渣收集归集→缓存搅拌物理匀质→高浓度渣浆专用入料泵密闭输送至智能变腔压榨机(超高压压滤机)组→设备密闭进料压实→40MPa超高压稳压保压脱水→自动泄压成型卸料→干化滤饼归集转运;压榨分离滤液清澈透明,统一归集回流至厂区生产水循环系统,实现生产用水闭环回用,全程密闭作业,有效抑制堆场氨味外溢。
▉▎项目量产处置运行数据
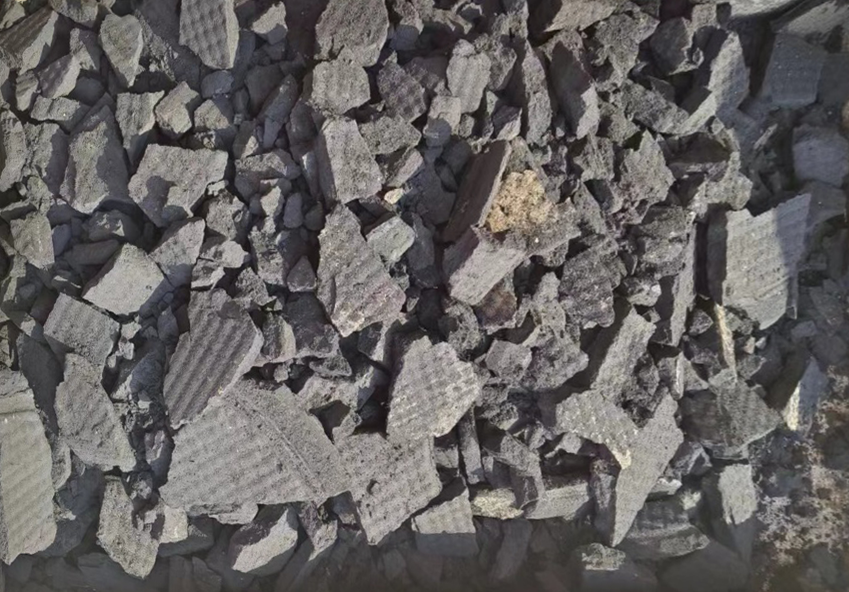
项目采用40MPa超高压压榨稳定量产运行,原生含水率60.92%经缓存搅拌匀质后含水率,稳定处置后滤饼含水率低至20.70%。
现场量产工况表现
1. 脱水出水效率高,压榨滤液清澈透明,无细小渣料悬浮物,可直接回用生产工段;
2. 出料成型效果优异,滤饼厚度稳定约35mm,质地干爽、成型完整、脆性易破碎,便于皮带转运、装车外运;
3. 全流程无需药剂调质,渣料无化学改性,保留原生渣料理化组分,不影响后端资源化利用;
4. 深度脱水后滤饼无游离渗水,有效降低装车、转运、堆存滴漏渗水问题,厂区地面整洁、环保管控难度显著降低。
▉▎资源化落地路径
项目超高压脱水后,含水率低至20.70%,远低于西北煤化工气化渣资源化准入含水率标准,结合本地固废消纳政策,打通三大就地资源化闭环路径,实现固废变副产品:
●窑炉协同掺烧利用:20.70%含水率热值达2400卡,满足本地煤化工窑炉、供热锅炉直接掺烧要求,无需热风烘干提质,依托气化渣残余热值替代原煤,降低厂区供热燃煤采购成本。具体掺烧比例需结合窑炉类型及工况确定。
●绿色建材拌合原料:弱碱性原生渣无药剂掺杂,组分纯净稳定,脱水干化后经浸出毒性合规检测达标,可直接拌合生产免烧砖、戈壁道路水稳骨料,适配新疆园区建材厂用料标准,就地大批量消纳固废。
●园区戈壁路基回填:滤饼密实度高、抗压性能达标,经第三方浸出毒性合规检测达标后,可用于厂区园区道路、戈壁辅路路基填筑,省去高额外运填埋费用,实现大宗固废就地消纳。
浸出毒性合规检测是上述资源化路径的法定前置条件,经检测达标后方可进入相应资源化渠道。
▉▎项目降本及合规效益分析
1. 药剂成本全面归零
项目采用物理匀质进料工艺,全程零絮凝剂、零酸碱调质药剂,对比厂区传统调质脱水工艺,全年省去化工药剂采购、储运、人工加药成本,同时规避药剂带来的水体盐分富集、二次固废风险。
2. 固废减量效益突出
以厂区常态化进料含水率53.22%核算,40MPa工况下含水率降至20.70%,固废减量幅度大幅提升。以100吨原生渣(含水率60.92%)计,最终脱水至20.70%后成品湿渣重量约49.28吨,减少外运重量约50.72吨,整体减量比超50%。同等干渣存量下,湿渣外运重量大幅减少,直接降低戈壁长途运输、填埋库容、渣土处置规费。
3. 运维人工耗材减负
设备自动化稳压运行,减少现场值守人工;配套专属耐碱耐磨滤布,不易糊孔、不易腐蚀破损,洗布频次、滤布更换频次大幅降低,年度维保耗材费用显著下降,平均每吨运行成本不超3元/吨。
4. 厂区环保合规提质
设备密闭压榨作业,有效抑制氨味扩散;深度脱水后无游离渗滤液,大幅降低堆场地下水、土壤渗漏污染风险,适配新疆煤化工异味管控、固废贮存、防渗场地环保核查要求,长效保障厂区合规生产。固废最终属性以浸出毒性检测结果为准。
▉▎项目总结
本次西北某大型煤化工企业气化渣脱水项目,依托金凯地智能变腔压榨专属工艺,精准适配高黏、带氨味、弱碱性气化渣专属物性,40MPa超高压压榨将含水率从53.22%稳定脱水至20.70%,含水率降幅达32.52个百分点,整体减量比超50%。
项目核心优势:超高压压榨、物理匀质调质、零药剂改性、滤液闭环回用、自动化运维、滤饼资源化通用性强,有效解决厂区原有设备脱水上限低、运维成本高、环保管控难、资源化受阻四大痛点,实现气化渣从付费填埋处置向就地资源化利用的转变,助力西本煤化工企业达成固废减量化、无害化、资源化管控目标。
金凯地——国家高新技术企业,深耕固液分离20余年,服务西北煤化工全域固废提质增效,以创新过滤技术,赋能工业绿色低碳发展。
