金凯地智能变腔超高压压榨机助力煤化工固废减量增效
项目背景与痛点
煤化工行业在生产过程中产生大量气化细渣,该固废因含水率高、成分复杂,长期面临处置成本高昂、环保风险突出的双重压力。
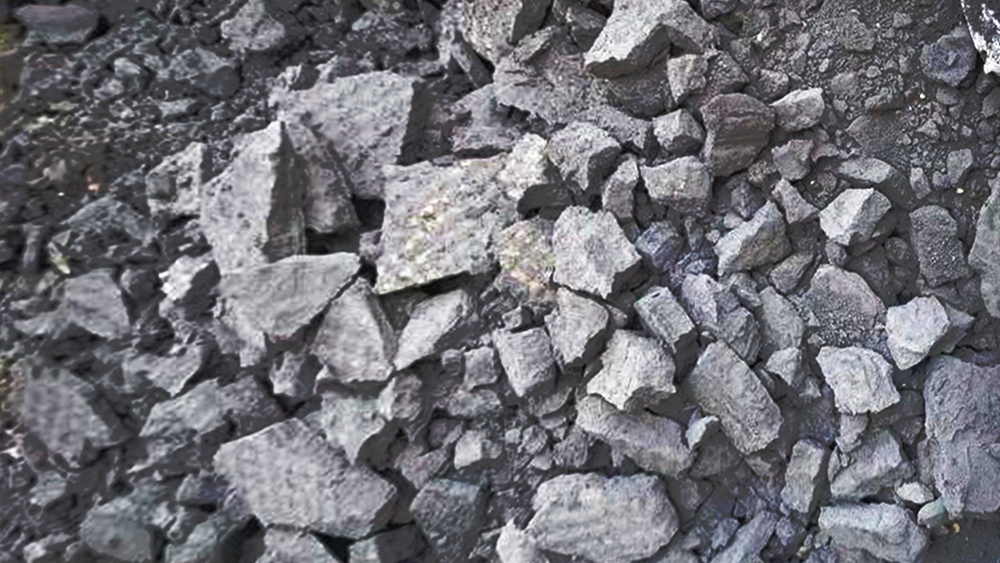
山东临沂某大型能源集团(以下简称“项目方”)在水煤浆生产工艺中产生大量气化细渣。该气化细渣含水量高达58%-63%,原泥呈黑色粉末状,颗粒较粗,结构松散,伴有少量大颗粒矸石,无特殊气味。
传统工艺面临四大核心痛点:一是处置成本居高不下,气化细渣含水量高,游离水与间隙水含量极大,重量与体积均处于高位,导致运输车次频繁、堆存占地庞大;二是资源化利用受阻,高含水率气化渣若直接用于建材原料或燃料掺配,需额外增加热烘干工序,能耗成本极高,经济性差,导致大量气化渣被迫低价填埋;三是环保合规压力持续加大,高含水率固废面临渗滤液污染、异味逸散等环境风险;四是常规压滤设备工作压力仅1.6-2.5MPa,无法有效破除气化渣颗粒间的毛细水与吸附水,处理后含水率仍维持在较高水平,难以达到资源化利用的入场要求。
处理工艺与设备应用
项目方气化细渣产量为20吨/小时(湿基)。气化渣原渣物料原生流动性极差,无法直接泵送入压滤机,入料前需加水调质化浆至含水率73.99%,形成均质料浆。项目采用金凯地自主研发的智能变腔超高压压榨机,其核心技术优势如下:
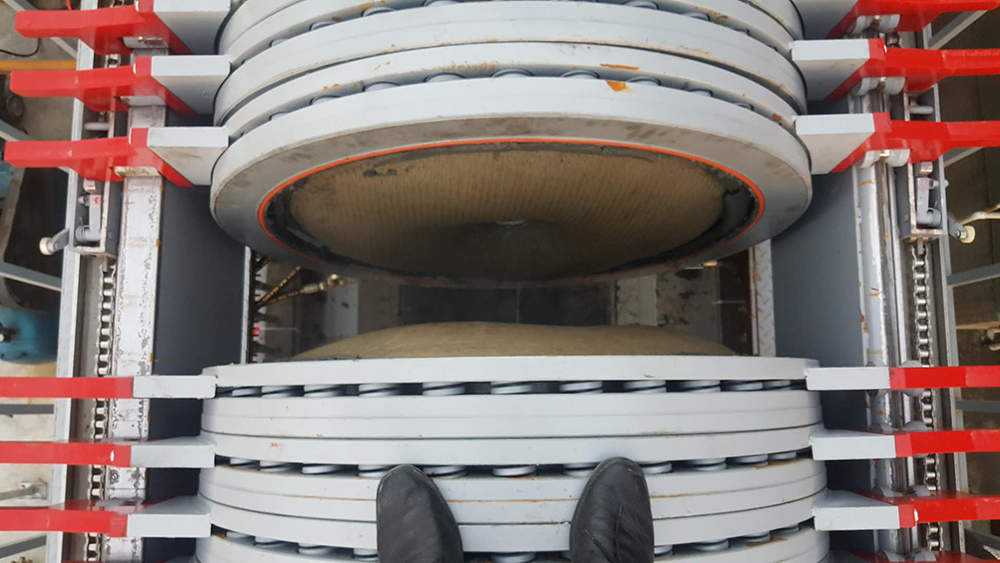
超高压压榨技术——压榨压力可达20MPa(约200kg/cm²),远超常规设备1.6-2.5MPa的压力等级。超高压强能够有效克服气化渣颗粒间的毛细水吸附力与结合水阻力,将游离水、间隙水乃至部分毛细水强制挤出,实现极限深度脱水,这是常规设备无法达到的技术高度。
智能变腔技术——设备配备智能感应与自适应调节系统,可根据进料量、泥饼阻力及脱水速率实时调整压榨腔室容积与压力曲线。滤饼成型厚度可达5-10cm,确保厚层滤饼均匀压榨、成型致密,有效适应不同批次物料的特性波动,保证处理效果稳定可靠。
智能运维系统——集成物联网与大数据分析功能,实现从进料、压榨到卸料的全流程自动化运行。系统具备关键部件实时监测与故障自诊断预警功能,结合远程运维平台,技术人员可在线诊断、调试参数,大幅降低现场人工依赖与运维成本。
气动无水洗布系统——采用高压气体脉冲清洗技术,常态无需消耗清水即可完成滤布再生,大幅减少水洗频次,削减传统高压水洗带来的二次废水处理负担,从源头实现节水降耗。工况极端堵料时,仅需少量辅助水洗即可恢复滤布通量。
工艺流程:气化渣原泥经加水化浆至含水率73.99%后,由入料泵输送至智能变腔超高压压榨机。设备自动完成进料布浆后,启动超高压压榨程序,在20MPa压力下持续作用,配合智能变腔系统自适应调节腔室容积与压力曲线,充分破除物料中的毛细水与吸附水。保压脱水完成后,设备自动卸料,厚层滤饼完整剥离。整个过程实现了从进料、压榨到卸料的全流程自动化运行。压榨产生的滤液清澈透明、呈近中性(pH≈7.0),经收集后可回用于前端化浆工段,实现工艺水的闭路循环。
处理效果与资源化
经金凯地智能变腔超高压压榨机处理,在20MPa超高压压榨条件下,气化渣料浆(含水率73.99%)经压榨后滤饼含水率降至33.48%,含水率降幅达40.51个百分点,固废减量效果极为显著。滤液清澈透明、呈近中性(pH≈7.0),出水速度快。滤饼成型致密、坚硬且易破碎,这一特性使其在后续资源化加工中无需额外配置大型破碎设备,可直接进入下一道工序。
在20MPa超高压压榨处理下,气化渣滤饼含水率降至33.48%,已满足煤化工气化渣主流资源化准入标准,具备广阔利用前景。
建材原料应用——滤饼含水率低、成型性好、易破碎,是生产免烧砖、路基材料、水泥掺合料的优质原料。其无机矿物组分稳定,可有效替代天然砂石,大幅降低建材生产成本。较低含水率保证了物料均化与成型的效率,显著降低建材生产线的烘干能耗。参考同类项目数据,含水率低于35%的气化渣可直接替代15%-20%的天然骨料。
辅助燃料协同处置——气化渣本身含有一定热值,33.48%的含水率已满足与煤掺烧的入炉要求。滤饼可送至燃煤锅炉或水泥窑协同处置,替代部分燃煤。以年处理15万吨原泥(湿基)计,干化滤饼替代燃煤量约合标煤1.2-1.8万吨/年。
路基填筑材料——脱水后的渣料具有较高的密实度和强度,经浸出毒性检测、级配调整达标后,可大规模应用于高速公路及市政道路的路基填筑,实现巨量固废的规模化消纳,社会与环境效益显著。
降本增效分析
基于“脱水越干越省钱”的核心逻辑,金凯地智能变腔超高压压榨机为客户带来的综合经济效益十分可观。
运输与处置成本大幅下降。入料含水率73.99%降至33.48%,以年处理量15万吨(湿基)计算,全年可减少水分带出约4万吨,直接减少运输车次与填埋处置量,年节省运输及处置成本约300-460万元。
耗材与运维成本显著优化。针对气化渣颗粒较粗、夹杂矸石的磨损性工况,金凯地配备的高强度专用滤布具备优异的抗磨损性能,更换周期较行业平均水平延长2倍以上,年滤布消耗费用可节省40%-50%。气动无水洗布系统常态无需清水洗布,大幅省去洗布用水费用及配套废水处理成本。全流程自动化系统支持无人值守运行,单班仅需1-2名巡检人员,较行业常规配置每班4-5人,年人工成本可降低50%以上。
综合测算,以年处理15万吨(湿基)计,项目年综合节省费用约380-580万元。
项目总结
金凯地智能变腔超高压压榨机在该气化渣深度脱水项目中展现了卓越的技术优势与经济效益。20MPa超高压压榨将气化渣料浆(含水率73.99%)经压榨后滤饼含水率降至33.48%,含水率降幅达40.51个百分点,处理效果显著优于常规压滤设备;智能变腔技术实现5-10cm厚层滤饼均匀压榨、成型致密,适应不同批次物料特性波动,确保处理效果稳定可靠;气动无水洗布+全域智能运维,实现节水降耗、少人值守运行,综合能耗与运维成本大幅下降;超低含水率滤饼直接对接建材、协同焚烧市场,让气化渣从纯处置固废转变为可创收副产品,以年处理15万吨(湿基)计,项目年综合节省费用约380-580万元,投资性价比优异。
金凯地——以创新固液分离技术,服务环境,造福社会。
